Cum specificați filtrele acetat pentru țigări: parametri cheie
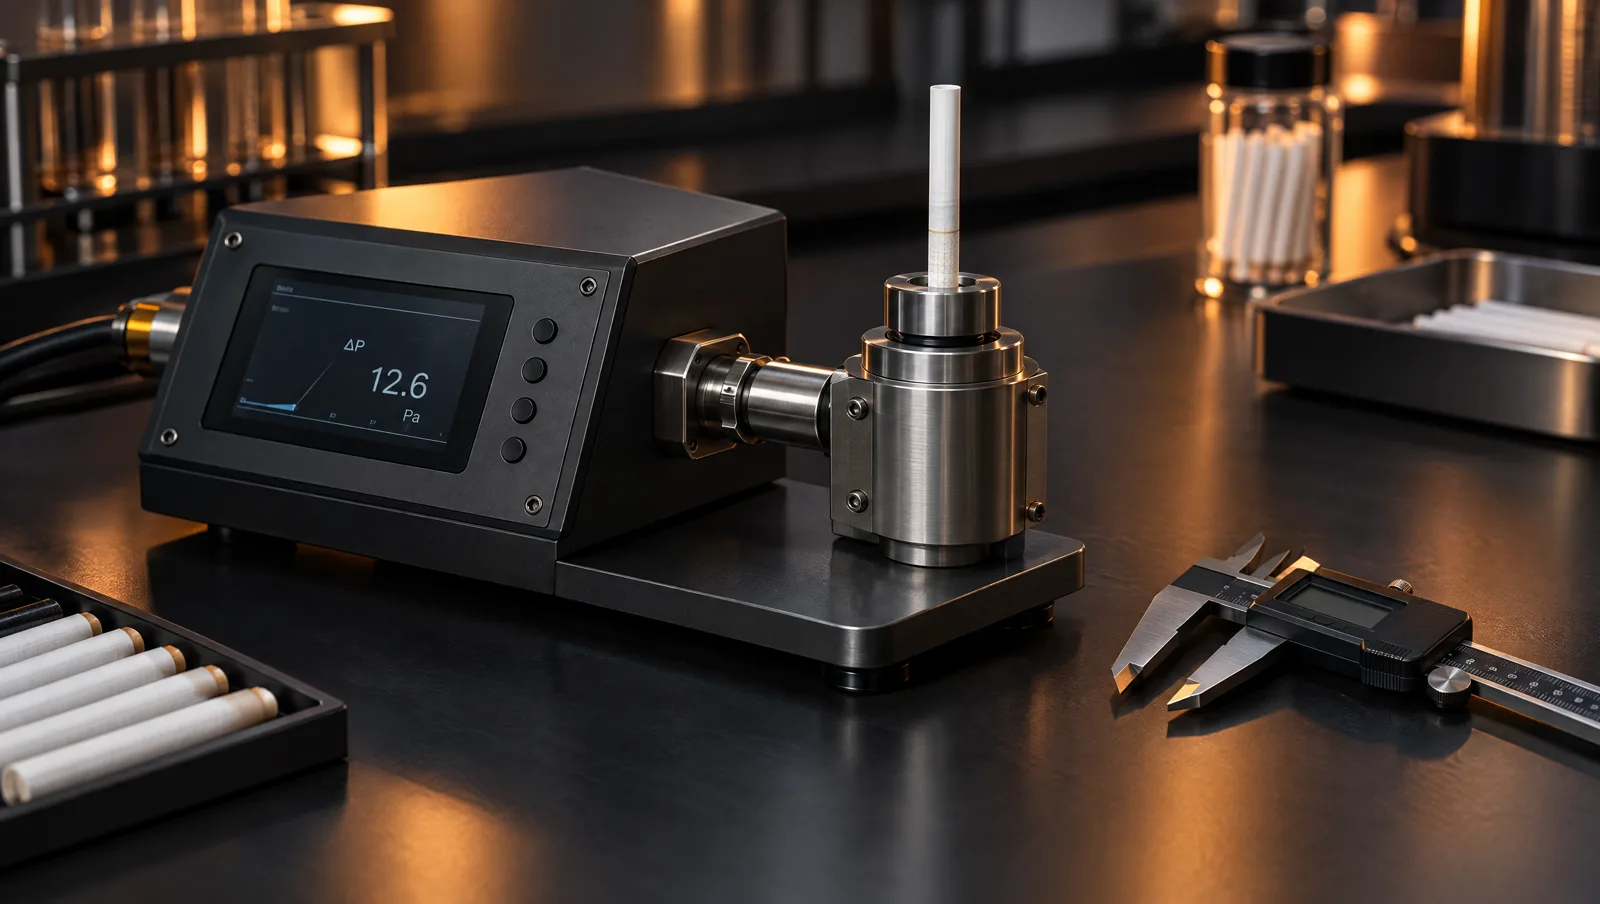
Majoritatea problemelor cu filtrele nu sunt probleme de calitate, ci de specificație. Filtrul a fost făcut corect, dar nu pentru mașina și produsul pe care a ajuns. Această listă cuprinde parametrii care trebuie să apară în fiecare comandă de filtre și explică cum se măsoară fiecare.
1. Lungimea bățului și numărul de filtre dintr-un băț
Bățurile standard au 108 mm și sunt tăiate pe asamblorul de filtre în șase filtre de 18 mm sau în patru filtre de 27 mm. Bățurile mai lungi (120, 126, 144 mm) se folosesc pentru unele construcții duale și cu cărbune și pentru mașinile reglate pentru ele. Indicați lungimea bățului și numărul de filtre, pentru că producătorul stabilește în consecință tăierea și poziția cusăturii plugwrap-ului. Toleranța de lungime este în mod normal ±0,5 mm.
2. Circumferința sau diametrul
Circumferința bățului de filtru trebuie să corespundă bățului de tutun, astfel încât hârtia tipping să le înfășoare pe ambele fără treaptă. Producătorii măsoară circumferința optic sau pneumatic, în milimetri; mulți cumpărători gândesc în diametru. Cele două sunt legate prin pi: un diametru de 6,65 mm înseamnă circa 20,9 mm circumferință, iar unul de 7,75 mm circa 24,3 mm. Indicați o singură valoare și toleranța, de regulă ±0,2 mm la circumferință, și asigurați-vă că desenul dumneavoastră și cel al producătorului folosesc aceeași mărime.
3. Căderea de presiune
Căderea de presiune este rezistența la tiraj a întregului băț, măsurată în milimetri coloană de apă (mm WG) la un debit standard de 17,5 ml/s, conform ISO 6565 și metodelor CORESTA. Depinde de tow, de cantitatea de tow și de circumferință. Un băț pentru o țigară queen size poate fi specificat la 300 mm WG, iar pentru un produs king size de valoare la 240 mm WG; filtrul finit are o parte proporțională din valoarea bățului.
Indicați ținta și toleranța, de exemplu 300 ± 20 mm WG. Toleranțele mai strânse costă mai mult, pentru că necesită reglaje mai frecvente la mașina de fabricat filtre. Rețineți că la căderea de presiune a țigării finite contribuie și bățul de tutun, precum și ventilația.
4. Duritatea
Duritatea este rezistența bățului la compresie, măsurată în procente la o sarcină standard. Valorile de 85–92 % sunt tipice. Un băț moale se deformează în pachet și sub rola de tipping; unul foarte dur poate crăpa plugwrap-ul. Duritatea se reglează prin nivelul de plastifiant și prin tow.
5. Ventilația și porozitatea plugwrap-ului
Ventilația filtrului diluează fumul cu aer tras prin perforările hârtiei tipping și prin plugwrap. Dacă produsul dumneavoastră este ventilat, indicați ventilația totală țintă, în procente, și specificați un plugwrap poros, cu porozitatea în unități CORESTA (CU). Plugwrap-urile poroase variază de la câteva mii la peste 20.000 CU; produsele neventilate folosesc un plugwrap standard, cu porozitate mică. Gramajul plugwrap-ului, de regulă 25–30 g/m², influențează rigiditatea și senzația pe buze.
6. Tow-ul
Tow-ul se scrie ca denier pe filament / denier total, cu un cod al secțiunii transversale, de exemplu 3.0Y/35000. Un denier mai mic pe filament dă o filtrare mai mare la aceeași cădere de presiune. Majoritatea cumpărătorilor lasă alegerea tow-ului în seama producătorului și specifică rezultatul (cădere de presiune, duritate, eficiență de filtrare), dar dacă aveți un produs de referință, indicați tow-ul, astfel încât gustul să rămână același.
7. Plastifiant și aditivi
Triacetina este plastifiantul standard, aplicat în proporție de 6–10 % din greutatea tow-ului. Unele piețe restricționează anumiți aditivi; cereți declarația de compoziție și declarația de conformitate pentru destinație.
8. Cusătura, adezivul și defectele
Cusătura plugwrap-ului se lipește cu hot-melt sau cu adeziv la rece. Specificați lățimea maximă a cusăturii și cereți rata defectelor de deschidere a cusăturii și de pete de adeziv. Defectele reduse de adeziv fac diferența dintre o linie care merge și una care se oprește la fiecare câteva minute.
9. Ambalarea
Bățurile se ambalează în tăvi, de regulă cinci tăvi pe cutie master, iar cutiile pe paleți sau liber în container. Indicați tipul de tavă acceptat de magazia asamblorului, numărul de bețe pe tavă și marcajul de pe cutii pe care îl doriți. Un container de 40 de picioare cuprinde aproximativ 8–10 milioane de bețe, în funcție de format.
10. Testare și certificate
Fiecare lot ar trebui să vină cu un certificat care indică lungimea, circumferința, căderea de presiune, duritatea, umiditatea și defectele vizuale, cu metoda de testare și mărimea eșantionului. Întrebați cum își calibrează producătorul aparatele de măsurat căderea de presiune și dacă folosește bețe de referință CORESTA.
Un exemplu de specificație
Băț de filtru mono acetat, 108 mm (6 filtre de 18 mm), circumferință 20,9 ± 0,2 mm (diametru 6,65 mm), cădere de presiune 300 ± 20 mm WG, duritate ≥ 86 %, plugwrap standard 27 g/m² neporos, triacetină 8 %, 4.900 de bețe pe tavă, 5 tăvi pe cutie, certificat pe lot.
Trimiteți o specificație ca aceasta la doi sau trei producători, iar ofertele devin comparabile. Tabaxis face această muncă pentru dumneavoastră: preluăm formatul, redactăm specificația, colectăm mostre de la producători potriviți și expediem containerul DDP la fabrica dumneavoastră.
Produse conexe
Filtre pentru țigări
Bețe de filtru acetat, cu cărbune activ, recessed, tub gol și cu capsulă, în orice lungime, diametru și cădere de presiune.
Aflați mai multe
Hârtie tipping (hârtie de mufă)
Hârtie tipping tip plută, albă și imprimată, în orice lățime și gramaj, cu perforare conform țintei de ventilație și designului mărcii dumneavoastră.
Aflați mai multe
Adezivi pentru fabricarea țigărilor
Adezivi hot-melt și adezivi la rece pe bază de apă pentru cusătura țigării, tipping, plugwrap-ul filtrului și lipirea pachetelor pe mașini de mare viteză.
Aflați mai multeAlte articole
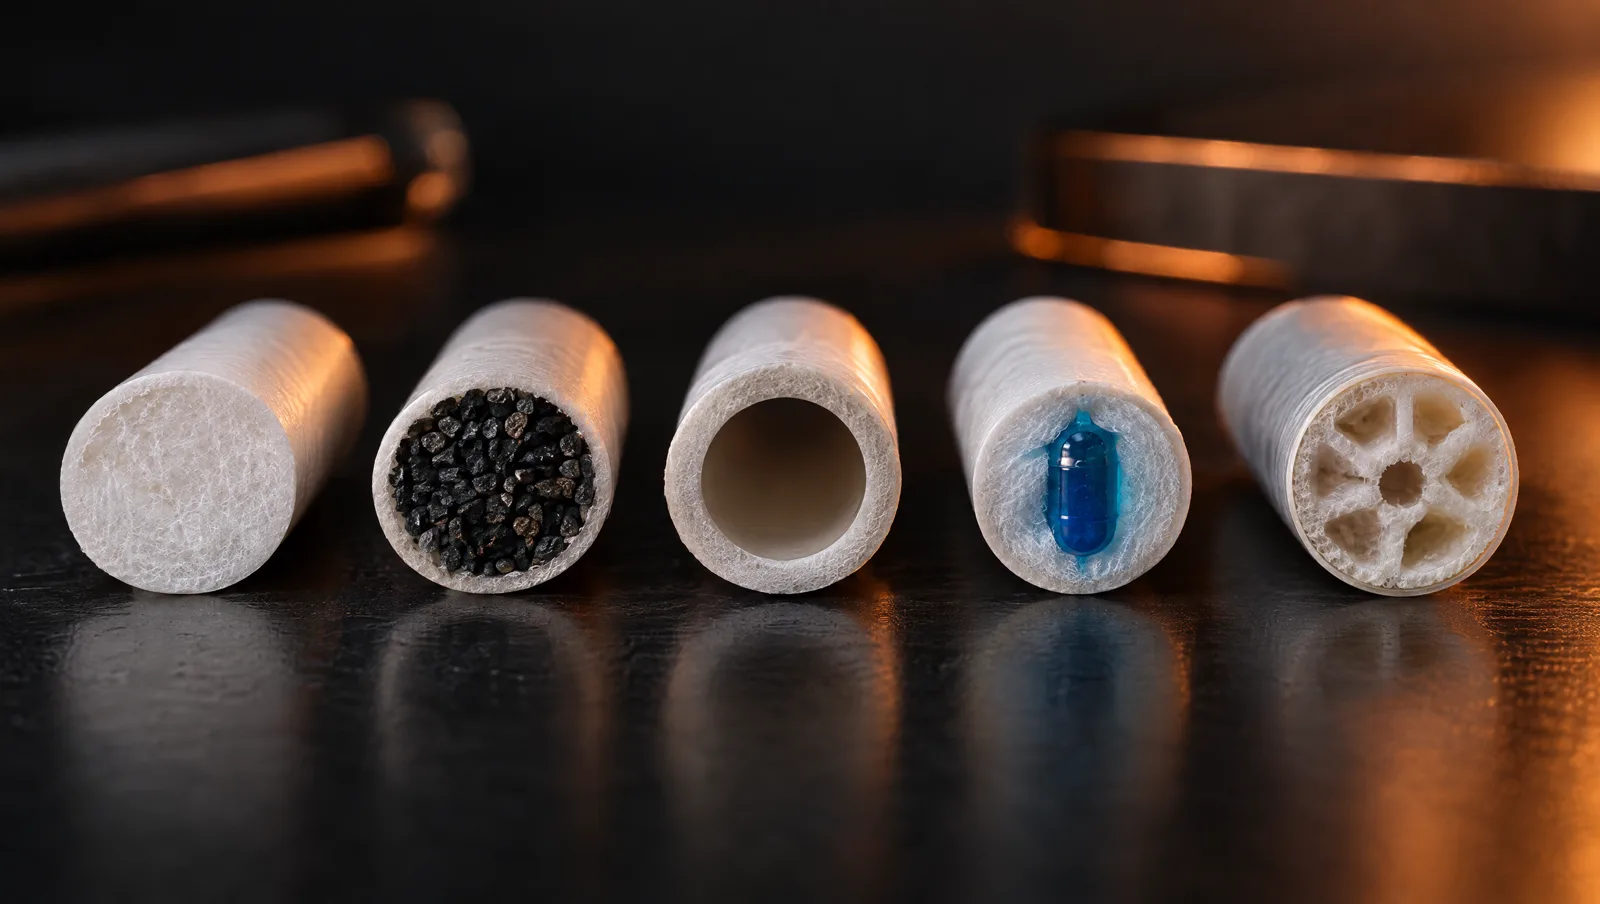
Tipuri de filtre pentru țigări: acetat, cărbune, recessed, capsulă
Ce face fiecare tip de filtru acetat pentru țigări, unde se folosește și ce trebuie urmărit când îl specificați pentru asamblorul dumneavoastră.
Cum alegeți hârtia pentru țigări: gramaj, permeabilitate, LIP
Cei patru parametri ai hârtiei pentru țigări care schimbă arderea și gustul și cum îi potriviți amestecului, mașinii și pieței dumneavoastră.
Hârtia tipping: modele, perforare, compatibilitate cu plugwrap
Ce face hârtia tipping pe țigară, opțiunile de design și perforare și de ce hârtia, plugwrap-ul și adezivul trebuie specificate împreună.